
A kemény kőzet kitermelésének valósága és a leállított kőfejtő termelés
A nyitott bányászati műveletek granitbányászatban megterhelik a szokásos építőipari gépeket. Egy közepes méretű aggregát- és méretkőbánya, amely meredek, keskeny szinteken működik, naponta alig tudott kőzetet betölteni. A magas kvarc-tartalmú granit robbantási mintái gyakran túlméretes, egymásba kapcsolódó lemezeket hagytak hátra, amelyek szorosan beakadtak a bánya lábánál. A telephely üzemeltetési igazgatója kezdetben két szokásos, 36 tonnás kereskedelmi rakodógépet rendelt hozzá 40 tonnás összekapcsolt teherautók rakodásához. Négy hónapon belül mindkét gép ismétlődő szerkezeti és hőmérsékleti meghibásodásoktól szenvedett, amelyek miatt a fő daráló berendezés hiányosan kapott alapanyagot.
A rakodóhelyen álló teherautók sorakoztak, míg a kezelők próbálták szétszedni a szorosan összetömörödött kőhalom alját. Amikor egy készletből beszerezhető rakodógép megpróbálta eltávolítani az elmozdíthatatlan kőtömböket, a nyomáscsökkentő szelepek maximális nyomáson sikoltottak, anélkül, hogy elegendő behatolást értek volna el a rakodókanál végén. A tervezetlen leállások aránya meghaladta a beosztott műszakidő 25 százalékát, ami a tonnánkénti költségmutatókat fenntarthatatlan szintre emelte. Ennek a kibányászási szűk keresztmetszetnek a megoldásához el kellett távolodni a tömeggyártású, kereskedelmi forgalomban kapható gépek kínálatától, és egyedi, kőbányászatra specializált, nagy ütőhatású rakodógépet kellett rendelni.
Miért nem működnek a tömeggyártású földmozgató gépek magas kopásnak kitett kőfalaknál
A szokásos építőipari gépfélék kompromisszumokra épülnek. A gyártók az alapvonalas, lánctalpas gépeket úgy tervezik, hogy autópálya-simításra, agyagbányászatra és általános telephely-előkészítésre is alkalmasak legyenek versenyképes gyári áron. Ha ugyanezt a szokásos rakodógépet kemény, szilárd kőbányába helyezzük, a mechanikai gyengeségi pontok gyorsan felszínre kerülnek. A súlyos kifeszítési ciklusok során a torziós feszültség közvetlenül a vödörfogaktól a kar hegesztett részeibe és a daru lábának öntött részeibe jut. A bánya eredeti gépein az ultrahangos vizsgálatok mikrotöréseket mutattak ki a daru alsó elválasztó lemezeinek hőhatott zónáiban mindössze 1100 üzemóra után.
A hidraulikus körben keletkező hőfelhalmozódás ugyanolyan makacs meghibásodási módot eredményezett. A megakadályozott kőhalom elleni húzás miatt a változó eltolódású dugattyús szivattyúk maximális dőlésszögön maradtak, miközben a nagynyomású olaj a biztonsági szelepeken át folyt le. A szokásos hűtőcsomagok – amelyeknél a hidraulikus olajhűtő közvetlenül az üzemi vízhűtő előtt helyezkedik el – nem tudták kezelni a finom szilícium-dioxid port. Amint a hidraulikus olaj hőmérséklete elérte a 88 °C-ot, az olaj viszkozitása élesen csökkent. Az olaj belső szivárgása megnőtt, a fő vezérlőszelep patronjai a hőtágulás miatt megakadtak, és a forgatónyomaték délutáni műszakok alatt majdnem egyharmadával csökkent. Egy nehezebb, 50 tonnás szabványos rakodógép beszerzését azonnal elvetették; a szikla perem szélessége egyszerűen nem engedte meg a szélesebb farokforgási sugár elhelyezését, és a nagyobb szabványos egységek továbbra is ugyanazt a sebezhető hűtési elrendezést és a szabványos teherbírású kar geometriát tartalmazták.
Szerkezeti újraformálás és nehézüzemű kar kinematikája
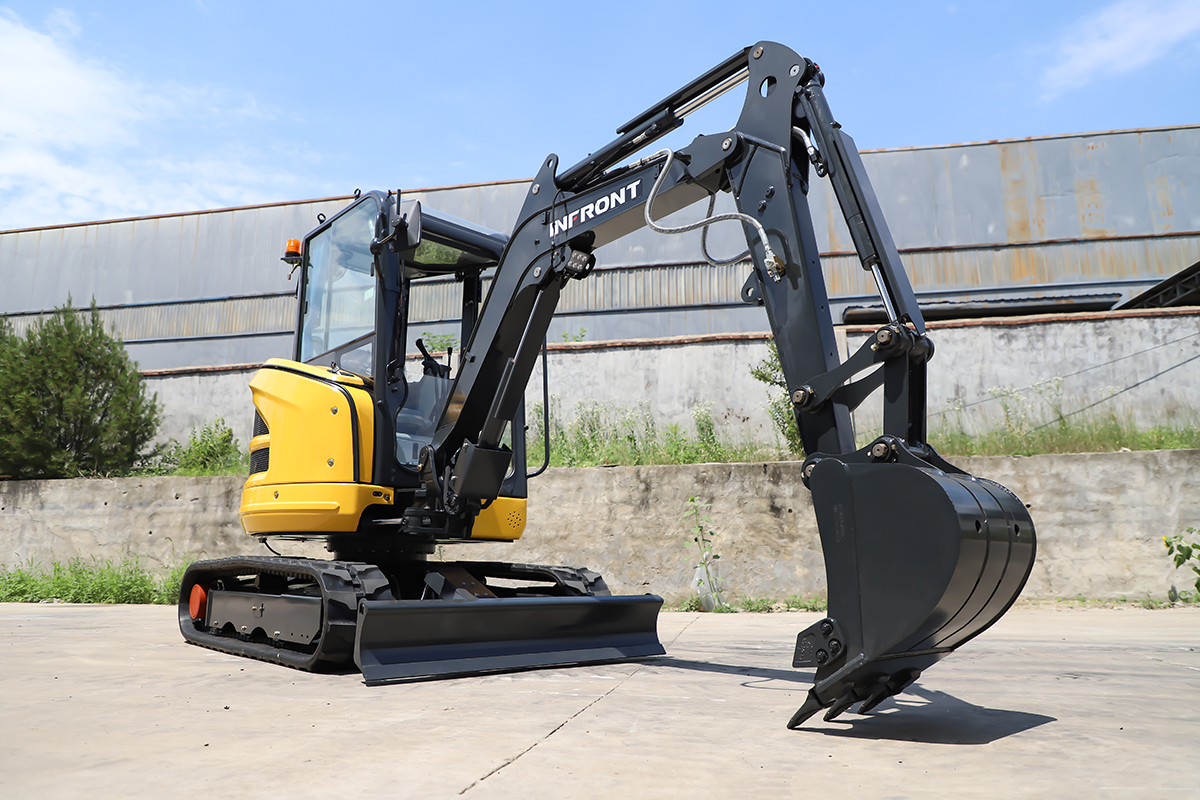
A gép működő elejének és alsó vázának teljes újraépítését igénylő mechanikai hibák kiküszöbölése érdekében. A bányamérnökök együttműködtek Shandong Infront Machinery cégével, hogy egy célzottan kialakított rakodógépet határozzanak meg, amelyet a bánya térbeli és geológiai korlátaihoz igazítottak. Az elérési távolság növelése helyett a mérnökök 350 milliméterrel rövidítették a kar előreszegését, és áthelyezték a vödröt mozgató henger forgópontját. Ez a kinematikai arányváltozás lemondott a földszint feletti felesleges kirakódási magasságról, cserébe 22 százalékkal növelte a mechanikus vödrök görbítő erejét és a kar behúzó teljesítményét éppen a földszinten.
A szokatlan tervezésű rakodógép minden teherhordó részét véges elemes feszültségeloszlás-meghatározásnak vetették alá a acélvágás előtt. A gyártócsapatok a kar dobozszakaszában a szokásos szerkezeti acélt nagy szilárdságú Q460-as és NM400-as kopásálló ötvözetlemezekre cserélték. A kar belsejébe teljes hosszában kifutó, csavart merevítő lemezeket hegesztettek be automatizált alulvízi ívhegesztéssel, majd a hegesztést követő hőkezeléssel enyhítették a hegesztési feszültséget, hogy megakadályozzák a hegesztési varrat széleit érő repedéseket. Az összes elülső kapcsolódási tengelyt 42CrMo indukciós keményített ötvözetacélra cserélték, amely mély spirális zsírkanálokkal és háromrétegű poliuretán porvédő tömítésekkel rendelkezik. Alul a szokatlan rakodógép erősen merevített X-alaprajzú karosszériát kapott, a lánctalpak alsó görgői mentén teljes hosszában rögzített kővédelmi lemezeket, valamint nagy teherbírású, dupla fogazású lánctalpakat, amelyek ellenálltak a hajlításnak, amikor éles gránitdarabok fölött forgattak.
Zárt hidraulikus hangolás és független hőmérséklet-szabályozás
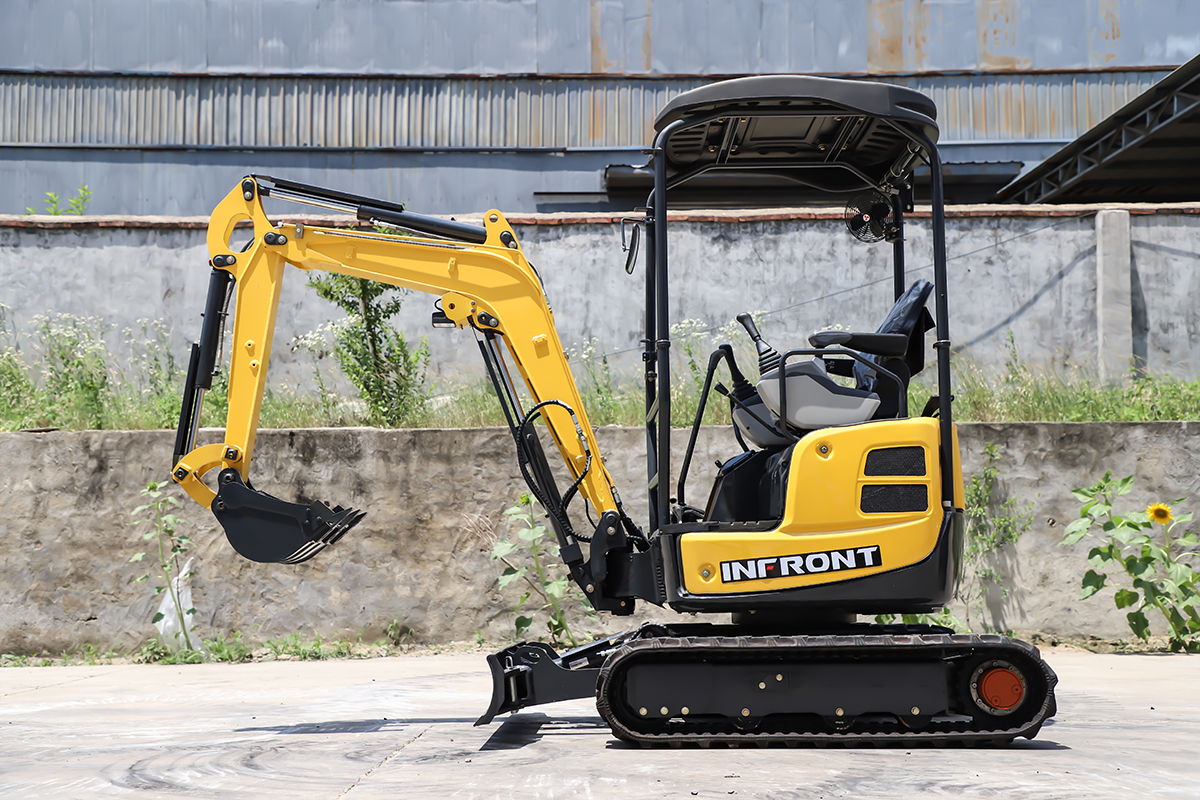
A kemény acél önmagában nem képes sziklát mozgatni, ha a hidraulikus szívmű működése folyadékhiány miatt csökken, vagy saját folyadékát túlmelegíti. A megerősített mechanizmusnak megfelelően az építőmérnöki csapat újra kalibrálta az egyedi rakodógép fő hidraulikus rendszerét, hogy magas nyomású, alacsony veszteségű folyadékellátást biztosítson. Két tengelyirányú dugattyús főszivattyút párosítottak egy elektronikus pozitív-áramlás-szabályozási architektúrával, nem pedig egy hagyományos negatív-áramlású nyílásszabályozással. A fő vezérlő szelep patronjain belüli pilótnyomás-holtterek csökkentésével a rakodógép azonnali hidraulikus rögzítést biztosított a vödrönél anélkül, hogy a motor teljesítménye a bypass szabályozáson keresztül pazarlódna el.
A hőmérsékleti stabilitás teljes átalakításon esett át. A mérnökök elkülönítették a hidraulikus olajhűtőt a motorradiátor-csomagból, és egy külön oldalsó rekeszbe szerelték, amelyet egy független, hidraulikusan meghajtott tengelyirányú ventilátor hűt. A visszatérő kollektorban elhelyezett arányos termosztátos érzékelők vezérelték a ventilátort, amely automatikusan minden húsz percenként tizenöt másodpercre megfordítja a lapátok irányát, így a szennyeződött gránitpor eltávozik az alumínium hűtőbordákból. A testreszabott rakodógép visszatérő körét továbbá 10 mikronos, magas béta-értékű üvegszálas szűrőelemekkel és erős mágneses csapdárudakkal látták el a hidraulikus tartály belsejében, hogy mikroszkopikus fémes kopásrészeket fogjanak el, mielőtt azok sérítenék a fő dugattyús szivattyúk réz-zománc burkolatú csúszólapjait.
Kőbánya-szint teljesítménye és mérhető ciklusidő-csökkenés
A módosított rakodógépet a bányászati területen történő szállítást és üzembe helyezést követően az első napon már megváltoztatta a rakodási ritmust. A korábbi gépeknek két vagy három kaparó mozgásra volt szükségük ahhoz, hogy megtöltsék a vödröt a szorosan összenyomott kőzetben, míg a rövidebb, erősített kar és a fokozott hidraulikus nyomáscsökkentő beállítások lehetővé tették az operátorok számára, hogy egyetlen sima mozdulattal átvágják a törmelékhalmot, és 105 százalékos, hegyesedő vödörkitöltési tényezőt érjenek el. A pálya-csúszás a tolómozgás során eltűnt a súlyosabb ellensúlyozás és az agresszív, dupla fogazású pálya tapadásának köszönhetően.
A stopperórák adták a legvilágosabb képet a helyszínkezelésről. Az átlagos ásás–fordulás–ürítés–visszatérés ciklusideje 29,5 másodpercről 21,8 másodpercre csökkent – ez egy 26 százalékos sebességnövekedés minden egyes ciklusnál. Egy korábban öt percig tartó rakodást igénylő 40 tonnás teherautó most már három perc és húsz másodperc alatt távozott a lejtőről. A kimerítő tízórás nyári műszakok során, amikor a bányában uralkodó hőmérséklet körülbelül 38 °C volt, a független ventilátorrendszer stabilan tartotta a hidraulikaolaj hőmérsékletét 58 és 65 °C között. A teljesítménycsökkenés teljesen megszűnt, és az egyedi excavátor a fő fogazott törőt 96 százalékos adagolókapacitással üzemeltette anélkül, hogy egyetlen további munkavállalót is fel kellett volna venni a bérszámfejtésbe.
Tizenkét hónapos kopásellenőrzések és tőke-visszaterülési mutatók
Egy nehézgép-befektetés valódi bizonyítéka a karbantartási naplóban jelenik meg egy teljes évnyi kemény használat után. A 2500-órás szervizidőpontnál a karbantartási műszaki szakemberek festékpenetrációs és ultrahangos vizsgálatot végeztek az egyedi tervezésű excavátor minden hegesztési varratán. A kar, a karcsukló és a gépkocsi X-alvázán egyetlen szerkezeti repedést sem találtak. A vödör-csatlakozó csapok és bélésük hézagmérete jól belefér a gyári tűréshatárokba, így a csapok kenésére fordított költségek majdnem 80 százalékkal csökkentek a korábban kivonásra került szabványos járműparkhoz képest.
A kővájó vödör – amelyet cserélhető burkolatvédőkkel, saroklemezekkel és króm-karbid kopásálló sávokkal szereltek fel – a talajba hatoló fogak élettartamát 130 óráról 310 üzemórára növelte. Az egyedi rakodógép teljes mechanikai rendelkezésre állása a bányában korábban átlagosan 73 százalék volt, most azonban 94,2 százalékra emelkedett. Ezenfelül a pozitív-áramlású hidraulikus kalibráció miatt megszűnt a nyomáscsökkentő szelep lefulladása, így az üzemanyag-fogyasztás 4,5 literrel csökkent óránként, annak ellenére, hogy lényegesen több követ mozgattak. Amikor a pénzügyi vezetők összevetették a gyári egyedi mérnöki megoldásért fizetett 18 százalékos előzetes felárát a növekvő aggregáttermeléssel és az elkerült javítási költségekkel, kiderült, hogy az egyedi rakodógép az egyedi kialakításának költségét kevesebb mint öt hónap alatt megtérítette.
Gyakorlati beszerzési útmutató nehézipari kitermelő műveletekhez
A flotta beszerzési menedzserek gyakran beleesnek abba a csapdába, hogy gépeiket kizárólag az üzemelési súly és a katalógusban megadott lóerő alapján hasonlítják össze. Súlyos bányászati és kőfejtő környezetekben a katalógusban szereplő műszaki adatok ritkán tükrözik azt, hogyan bírja el egy gép a hirtelen terhelés hatását, a szilícium-dioxid por bejutását és a folyamatos, nagynyomású leengedési ciklusokat. Egy szokványos kereskedelmi rakodógép beszerzése súlyos kőbányászati feladatokra egyszerűen a tőkekiadásokat tolja át fájdalmas, folyamatos karbantartási költségekre és elvesztett daraboló tonnára.
Egy rugalmas gyártóval való közvetlen együttműködés – aki képes a kar hosszának és geometriájának módosítására, a félfém-ötvözetek minőségének javítására, valamint a hőmérséklet-szabályozó hidraulikus körök elkülönítésére – az eszközbeszerzést valódi működési előnnyé teszi. A következő flotta-csere véglegesítése előtt a helyszíni mérnököknek fel kell mérniük a tényleges munkaterület méreteit, a kő nyomószilárdságát és a hidraulikus rendszer hőterhelését – majd egy olyan egyedi tervezésű rakodógépet kell megbízniuk, amelyet pontosan ezekhez a helyszíni körülményekhez fejlesztettek ki, és amely az első vödrös munkafolyamat során is képes legyőzni őket.
Tartalomjegyzék
- A kemény kőzet kitermelésének valósága és a leállított kőfejtő termelés
- Miért nem működnek a tömeggyártású földmozgató gépek magas kopásnak kitett kőfalaknál
- Szerkezeti újraformálás és nehézüzemű kar kinematikája
- Zárt hidraulikus hangolás és független hőmérséklet-szabályozás
- Kőbánya-szint teljesítménye és mérhető ciklusidő-csökkenés
- Tizenkét hónapos kopásellenőrzések és tőke-visszaterülési mutatók
- Gyakorlati beszerzési útmutató nehézipari kitermelő műveletekhez