
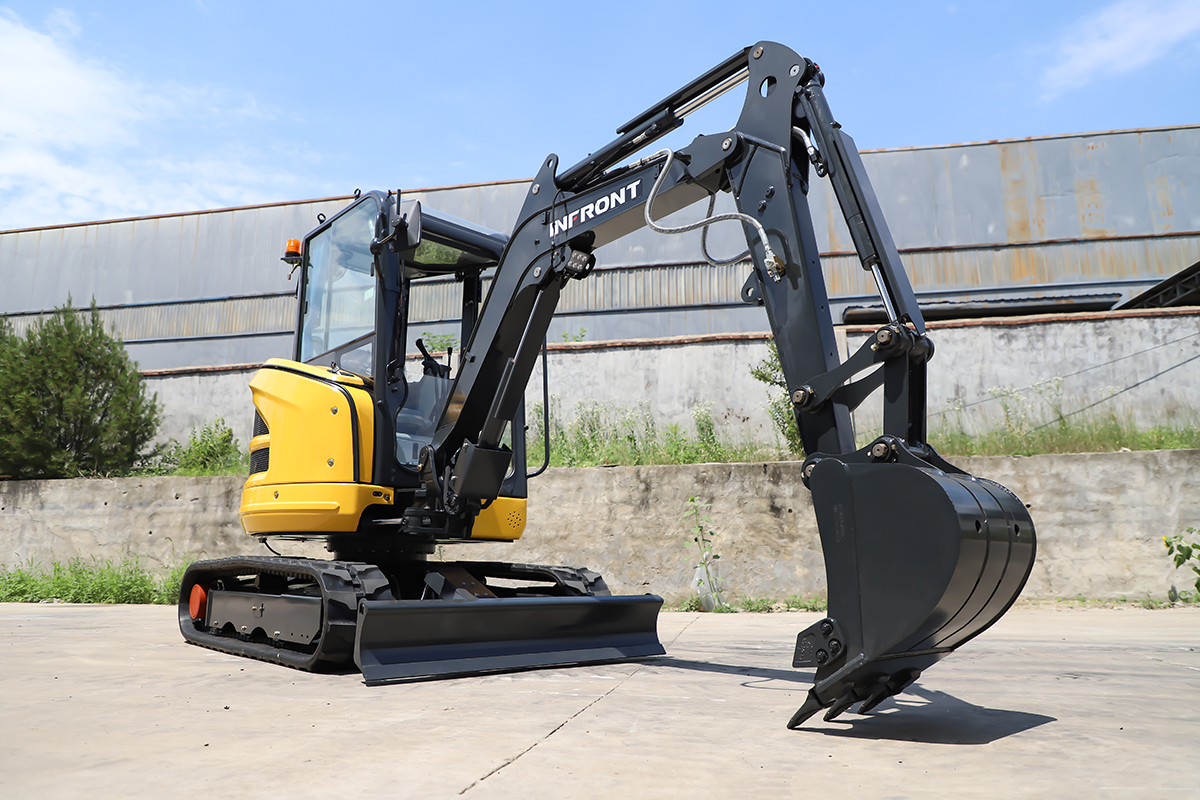
硬岩採掘の現実と採石場生産の停滞
露天花崗岩採石場では、標準の建設機械が過酷な作業環境に耐えられませんでした。急傾斜で狭い段状採掘面を有する中規模の砕石・石材採石場において、日常的な岩盤掘削作業はほぼ停止状態に陥りました。高シリカ含有量の花崗岩における爆破パターンは、しばしば大型で互いにかみ合った slab(板状岩塊)を採石場底部に強く押し込んでしまい、取り出しを困難にしていました。現場の操業責任者は当初、40トン級のアーティキュレーテッド・ホイール・ロード・トラックへの荷役作業に、標準仕様の36トン級商用油圧ショベルを2台投入しました。しかし、わずか4か月のうちに、両機とも構造的損傷および過熱故障を繰り返し、一次ジャウクラッシャーへの供給が滞る事態に至りました。
荷台が満載になった大型トラックが積載場で列をなして待機していたが、オペレーターは固く詰まった岩の山を剥ぎ取ることに苦戦していた。市販のバックホウが硬い先端部の岩(トゥ・ロック)を掘削しようとするたびに、リリーフバルブが最大圧力で悲鳴を上げ、バケット先端の貫入深さは十分に得られなかった。予期せぬダウンタイムは、計画されたシフト時間の25%を超えて増加し、トン単価コストは持続不可能な水準に達していた。この採掘ボトルネックを解消するには、量産型のディーラー在庫機械から離れ、高衝撃負荷下での花崗岩掘削に特化して設計・製造されたカスタムバックホウの導入が必要だった。
高摩耗性の岩盤作業で、量産型土木機械が失敗する理由
標準仕様の建設用機械のフリートは、妥協を基盤として構築されています。メーカーは、高速道路の整地、粘土層での溝掘り、および一般的な現場準備など、多様な作業に対応できるよう、ベースラインとなるクローラ式機械を、競争力のある工場出荷価格で設計しています。しかし、そのような標準仕様の油圧ショベルを、硬質な岩盤が露出した採石場のような過酷な現場に投入すると、機械的な弱点が急速に顕在化します。強いてこ作用を伴う作業サイクルでは、ねじり応力がバケットの歯から直接アーム(ストイック)の溶接部およびブーム脚部の鋳鋼部へと伝達されます。採石場で当初導入された機械では、超音波検査の結果、下部ブームのバッフルプレートの熱影響部に微小亀裂が発生し、それがわずか1,100時間の稼働後に拡大していることが確認されました。
油圧回路内での熱の蓄積により、同様に頑健な故障モードが生じた。停止した岩の山に抵抗して作業を行うと、可変容量ピストンポンプはスワッシュプレート角度を最大で維持したままになり、高圧油がリリーフバルブを越えて放出される状態が続く。標準の冷却パッケージ(油圧オイルクーラーがエンジン用ウォーターラジエーターの直前に重ねて配置されている構成)では、微細なシリカダストによる目詰まりが発生した。油圧オイル温度が摂氏88度を超えると、オイルの粘度が急激に低下した。その結果、ポンプ内部の漏れ量が増加し、主制御バルブのスプールは熱膨張によって動きが悪くなり、午後の作業時間帯には旋回トルクが約3分の1も低下した。より大型の50トン級標準掘削機の導入は即座に除外された。ベンチ幅が広いテールスイング半径に対応できず、また、より大型の標準機種であっても、依然として脆弱な冷却構成と標準仕様のブーム形状を備えていたからである。
構造の再構成と重機用ブームの運動学
機械的故障を解消するため、作業前面部および下部シャシーを一から再設計する必要がありました。採石場のエンジニアは 山東インフロント・マシナリー社 と連携し、採掘現場の空間的・地質的な制約に合わせて専用に設計されたショベルを仕様決定しました。アームのリーチを延長する代わりに、フロント・スティックを350ミリメートル短縮し、バケット・シリンダーのピボット・ピンの位置を変更しました。この運動学的比率の変更により、不要な最高積載高さを犠牲にすることで、地上付近における機械式バケット巻き取り力およびアーム・クラウド力が22%向上しました。
カスタム設計の掘削機のすべての荷重支持部は、鋼板切断前に有限要素法による応力解析が実施された。製造チームは、ブームボックス部において標準構造用鋼材に代えて高張力鋼Q460および耐摩耗合金鋼NM400を採用した。また、ブーム内部には全長にわたるねじり剛性補強バッフルを自動サブマージド・アーク溶接で溶着し、その後、溶接部の熱応力緩和処理を実施して溶接端部の亀裂を防止した。フロントリンク機構のすべてのピボットピンは、表面高周波焼入れ処理を施した合金鋼42CrMoにアップグレードされ、深溝螺旋グリース通路と三重リップ式ポリウレタンダストシールを備えるものとなった。さらに下部では、X字型補強フレーム車体を採用し、下部走行輪に沿って全長のロックガードをボルト留めするとともに、鋭利な花崗岩破片上で旋回する際の曲げ変形に耐える高強度ダブルグーサー式トラックシューズを装備した。
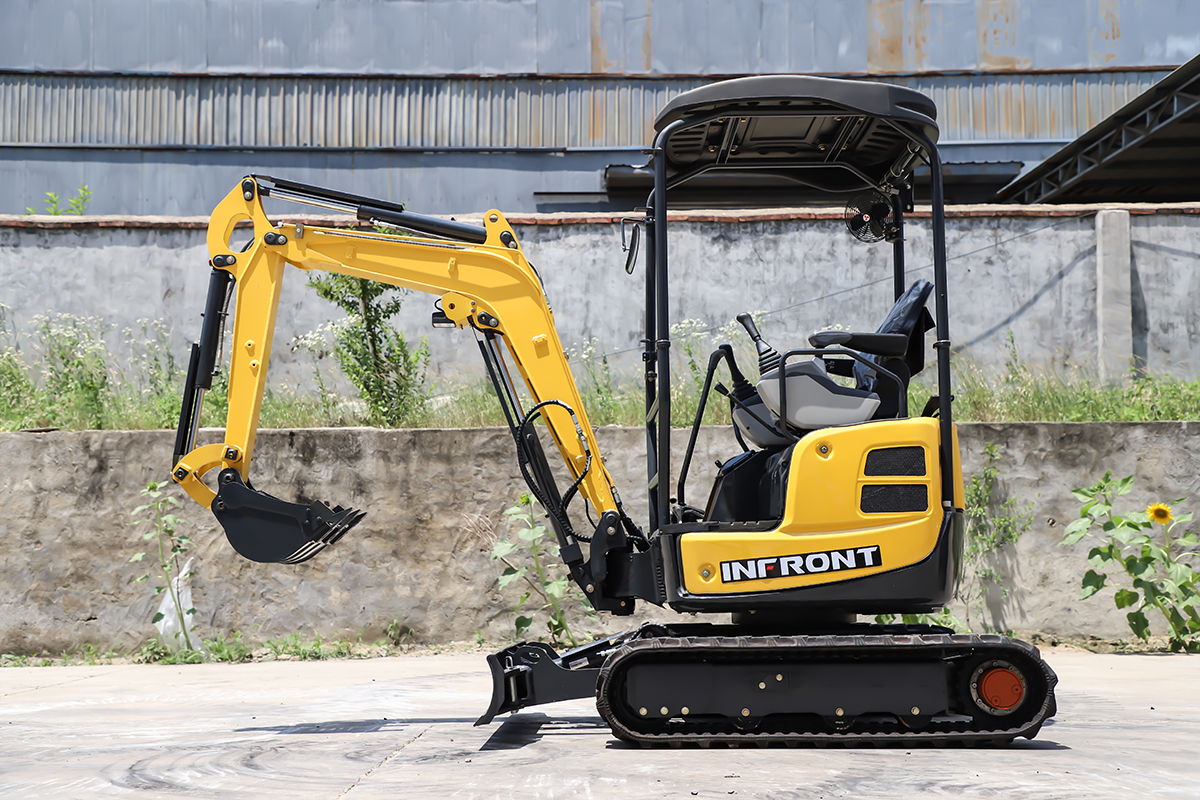
閉ループ式油圧チューニングと独立制御型熱管理
高硬度鋼だけでは、油圧心臓部が流量不足に陥ったり、作動油を過熱したりした場合、岩を動かすことはできません。補強されたリンク機構と整合させるため、エンジニアリングチームは、このカスタム製掘削機の主油圧システムを、高圧・低損失の作動油供給を軸に再調整しました。主油圧ポンプには、2台の軸方向ピストンポンプを採用し、従来型の負流量制御式または絞り式ではなく、電子制御による正流量制御アーキテクチャを採用しました。また、主制御バルブのスプール内部におけるパイロット圧力のデッドバンドを狭めることで、バケット先端での即時油圧ロックを実現し、バイパスによる絞り損失によってエンジン出力を無駄にすることを防ぎました。
熱的安定性が全面的に見直されました。エンジニアは、油圧オイルクーラーをエンジンラジエータースタックから分離し、独立した油圧駆動式軸流ファンで冷却される専用サイドベイに設置しました。このファンは、リターンマニホールド内に配置された比例制御型サーモスタットセンサーによって制御され、20分ごとに15秒間ブレードのピッチを逆転させることで、アルミニウム製冷却フィンに詰まった花崗岩の粉塵を強力に吹き飛ばします。また、特注設計の掘削機のリターン回路には、10マイクロメートル級の高β値ガラスファイバー濾過素子と、油圧タンク内部に設置された高磁力磁気トラップロッドが追加装備されており、主ピストンポンプ内の真鍮製スリッパーを傷つけることなく、微細な金属摩耗粒子を確実に捕捉します。
採石場のベンチ作業性能および測定可能なサイクルタイム短縮
採石場の作業面に搬入・据付が完了した直後から、改造された掘削機は初日から荷役リズムを変化させました。従来の機械では、硬く詰まった岩盤でバケットを満載にするために2~3回のスクレイピング作業が必要でしたが、短縮型の高強度アームと強化された油圧リリーフ設定により、オペレーターは土砂の盛り上がりを一気に切り裂き、スムーズな単一動作でバケットの盛り積み充填率を105%まで高めることができました。また、重量増加によるカウンターウェイトのバランス改善と、鋭い二重グロウザートラックの優れたグリップ性能により、アーム押し出し時のトラック滑りは完全に解消されました。
サイト管理において、ストップウォッチが最も明確な実績を示しました。掘削-スイング-ダンプ-リターンの1サイクル平均時間が、もたついていた29.5秒から21.8秒へと、1回あたり26%の速度向上を実現しました。従来5分かかっていた40トン級の運搬トラックのロード時間は、現在ではベンチを離れるまで3分20秒に短縮されています。また、坑内気温が約38℃に達する過酷な夏期10時間シフトにおいても、独立式ファン回路により油圧オイル温度を58~65℃の間で安定的に維持できました。出力低下は完全に解消され、カスタム仕様の掘削機は追加のオペレーターを1名も増員することなく、一次ジャワクラッシャーのホッパー充填率を96%で継続的に稼働させています。
12か月ごとの摩耗点検および投資回収指標
重機への投資の真価は、1年間の過酷な使用後の保守台帳に現れます。カスタム設計の掘削機は、2,500時間点検時に、すべての溶接部に対して染色浸透探傷試験および超音波探傷試験を実施しました。ブーム足部、アーム取付部、車体Xフレームにおいて、構造的な亀裂は一切確認されませんでした。バケットリンク機構のピンとブッシュのクリアランスは、工場仕様の許容範囲内に収まっており、従来の標準機隊と比較して、ピンのグリース補給および交換コストが約80%削減されました。
岩盤用バケット本体には、交換可能なシロードプロテクター、ヒールプレート、およびクロムカーバイド製摩耗防止ストリップが装備されており、グランドエンゲージング・トゥースの寿命は130時間から310時間に延長されました。また、カスタム設計の掘削機の機械的稼働率は、採石場における従来の平均73%から、驚異的な94.2%へと向上しました。さらに、ポジティブフロー式油圧制御の採用によりリリーフバルブのスタリングが解消されたため、運転時間あたりの燃料消費量は、搬出量が大幅に増加したにもかかわらず、4.5リットル削減されました。財務担当者が、工場でのカスタム設計にかかる初期コストの18%の上乗せ分を、増加した骨材生産量および回避された修理費用と比較検討した結果、このカスタマイズ掘削機は、運用開始から5か月未満で、カスタマイズに要した投資を完全に回収することに成功しました。
重機による採掘作業向け実践的な調達ガイドライン
フリート調達担当者は、しばしば機械を単に作業重量やカタログ記載の馬力だけで比較するという落とし穴にはまりがちです。過酷な鉱山・採石場環境では、カタログ仕様は、機械が衝撃荷重、シリカ粉塵の吸入、および継続的な高圧リリーフサイクルにどれだけ耐えられるかをほとんど反映していません。過酷な岩盤掘削作業に標準の商用油圧ショベルを導入することは、単に資本支出を、痛みを伴う継続的な保守費用や破砕機の処理量低下という形で先送りしているにすぎません。
ブームの形状を変更したり、鋼材の材質を向上させたり、熱冷却回路を独立させたりできる柔軟性を持つメーカーと直接連携することで、機器調達は真の運用上の優位性へと変わります。次回のフリート更新契約を締結する前に、現場エンジニアは実際のベンチ寸法、岩石の圧縮強度、および油圧系の熱負荷を精査すべきです。その後、その現場条件に真正に応えるよう設計されたカスタムエンジニアード油圧ショベルを明確に仕様化しましょう。そうすれば、最初のバケット作業からその条件を克服できるようになります。